

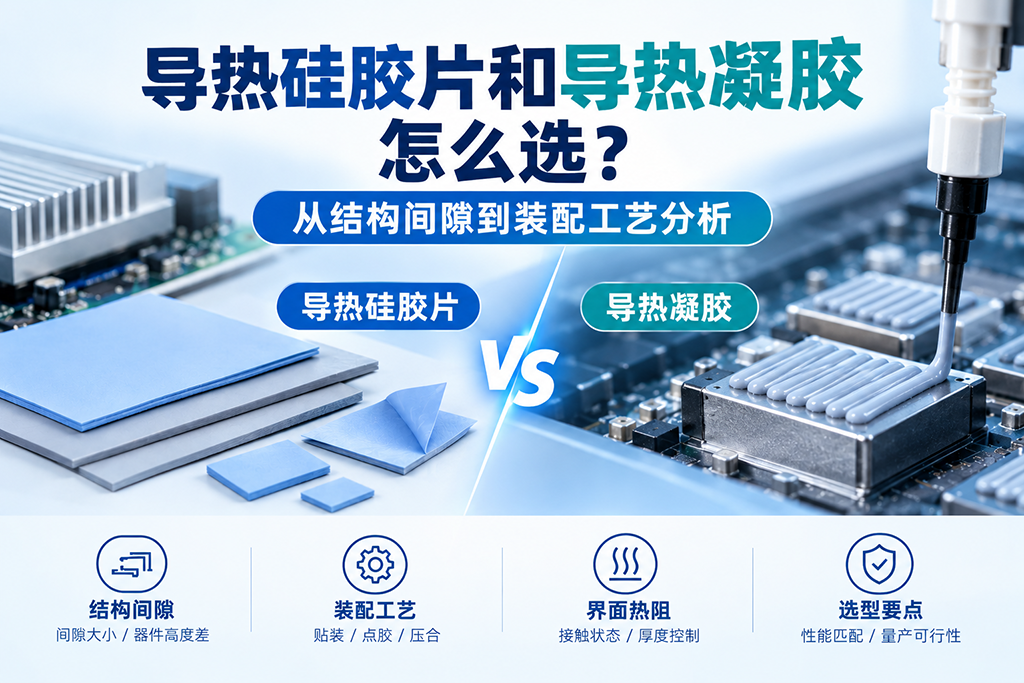
导热硅胶片和导热凝胶都是常见的导热界面材料,可用于填充电子器件与散热部件之间的间隙,改善界面接触,帮助热量从发热器件传递至散热结构。
但在实际项目中,两种材料并不能简单互换。
当器件与散热结构之间的间隙明确、接触区域规则时,预成型的导热硅胶片便于按照设计尺寸进行裁切和贴装;当结构存在多个高度差,需要通过供料和铺展适应不同区域时,导热凝胶可能更值得评估。
这并不意味着硅胶片只适用于规则结构、凝胶只适用于复杂结构。真正决定选型结果的,是结构间隙、材料特性、装配方式和实际热性能能否相互匹配。
一、导热硅胶片与导热凝胶,区别不只是材料形态
两者的核心差异,在于如何形成满足设计要求的导热界面。
导热硅胶片是预成型片材,通常根据目标位置的尺寸、厚度和形状进行选择,通过裁切、定位、贴装或自动贴装完成装配。
导热凝胶则以凝胶状材料供料,可采用点胶、定量供料等适用工艺,在器件与散热部件之间形成填隙层。实际填隙状态取决于材料流变特性、供料量、结构间隙及装配条件。
|
对比维度 |
导热硅胶片 |
导热凝胶 |
|
材料形态 |
预成型片材 |
凝胶状材料 |
|
厚度形成方式 |
由片材厚度及装配后的压缩状态决定 |
受供料量、结构间隙及装配状态影响 |
|
结构适配方式 |
选择厚度、裁切形状或采用分区配置 |
通过适当供料与材料铺展适应目标结构 |
|
主要工艺控制 |
尺寸、定位、贴装、压合 |
出胶量、点胶轨迹、覆盖范围、溢胶 |
|
量产关注点 |
贴装一致性、位置偏差、材料损伤 |
供料重复精度、材料分布、工艺稳定性 |
两种材料都需要满足界面接触和热传导要求,但实现方式不同。因此,选型应从实际结构出发,而不是只比较材料名称或单项性能参数。
二、先分析结构间隙,再筛选材料
结构间隙决定了材料需要填充多大的空间,也直接影响材料厚度、压缩或形变要求。
1. 间隙明确、接触区域规则
如果发热器件与散热结构之间的间隙明确,接触区域规则,且能够预先确定材料的厚度和轮廓,可以优先评估导热硅胶片。
这类结构便于进行片材尺寸设计和贴装定位,也有利于建立标准化的装配流程。
但需要注意,片材厚度不能只按照名义间隙确定。材料在装配后通常会受到压缩,实际接触状态与材料厚度、压缩特性及结构公差有关。
选型时应确认:
● 片材厚度是否与实际间隙匹配;
● 装配后是否能够形成有效接触;
● 压缩量及装配力是否满足器件和结构要求;
● 片材尺寸是否影响周边器件或其他装配空间。
2. 多个器件存在高度差
当同一散热结构需要覆盖多个高度不同的器件时,材料选择需要兼顾不同位置的间隙。
可以评估两种方案:一是采用不同厚度或不同形状的导热硅胶片,分别匹配不同区域;二是采用适合该结构的导热凝胶,通过合理供料形成所需的填隙层。
片材方案需要关注不同区域的厚度配置、贴装定位及装配后的接触状态。凝胶方案则需要关注各区域的供料量、材料覆盖、局部堆积及溢胶风险。
如果器件对机械应力敏感,还应评估装配过程中材料产生的作用力,不能仅凭材料柔软或能够流动就判断其一定适用。
3. 间隙公差较大
实际装配间隙不仅取决于设计尺寸,还会受到器件高度、散热结构尺寸和零部件制造公差的影响。
因此,材料选型需要同时考虑最小间隙和最大间隙。
● 最小间隙: 检查材料是否过度压缩,以及装配力是否超出允许范围。
● 最大间隙: 检查材料是否能够充分填隙并维持有效接触。
● 公差变化区域: 检查不同装配状态下的接触稳定性和热性能。
导热硅胶片需要结合厚度公差及压缩特性判断;导热凝胶则需要结合适用间隙、供料量、流变特性及装配后的实际状态判断。
不能仅依据名义间隙或材料名称作出结论,也不宜设置适用于所有产品的统一间隙分界值。
4. 接触面存在台阶或复杂轮廓
接触面存在台阶、局部不平或不同高度区域时,需要判断材料能否覆盖目标区域,并在装配后维持有效接触。
导热硅胶片可以通过定制轮廓、不同厚度配置或分区设计适配结构,但需要检查是否存在局部悬空。
导热凝胶可以通过适当的流动与形变填充部分复杂结构,但仍需确认供料能否覆盖目标区域,以及是否出现局部堆积、溢胶或材料分布不均。
复杂结构只是评估凝胶的一个理由,并不代表必须使用凝胶。如果片材方案能够满足结构、热性能和装配要求,同样可以采用。
三、为什么导热系数相近,实际散热效果仍可能不同?
导热系数反映材料本身的导热能力,但电子设备中的热量需要经过发热器件、界面材料和散热部件等多个环节。
材料的导热系数相近,并不意味着装配后的整体热阻相同。
1. 材料厚度影响热阻
在其他条件相近时,材料厚度增加通常会增加沿厚度方向的热传导阻力。
因此,选择导热界面材料时,既要考虑导热系数,也要考虑装配后实际形成的材料厚度。不能只追求更高的导热系数,而忽略结构间隙和材料厚度是否合理。
2. 界面接触影响热量传递
器件表面与散热结构的微观形貌可能造成局部空气间隙。材料需要填充这些间隙,改善界面接触。
对于导热硅胶片,需要关注厚度、压缩状态及贴合情况;对于导热凝胶,需要关注供料量、铺展状态及目标区域的覆盖情况。
如果界面接触不充分,即使材料本身的导热系数较高,也不一定能获得预期的整体散热效果。
3. 装配压力需要与材料特性匹配
材料在装配后需要达到适当的接触状态,但装配压力并非越大越好。
压力不足可能影响界面贴合;压力过大则可能增加器件、电路板或其他结构的机械负荷。
因此,应结合材料压缩或形变特性、器件承载能力和实际结构条件确定装配要求,并通过测试确认。
四、贴装与点胶,哪种工艺更适合量产?
材料能否稳定应用,不仅取决于热性能,还取决于生产工艺是否能够重复实现设计要求。
导热硅胶片:控制尺寸、定位与压合
导热硅胶片通常涉及尺寸确认、裁切、定位、贴装和装配压合等步骤。
工艺评估重点包括:
● 片材尺寸与目标区域是否匹配;
● 贴装位置是否准确,是否出现偏位、褶皱或损伤;
● 装配后厚度和接触状态是否符合要求;
● 不同人员、设备和生产批次能否保持一致;
● 拆装返工后是否需要更换材料。
对于结构明确、贴装位置可控且适合标准化生产的应用,片材方案具有较好的工艺规划基础。实际效率仍取决于裁切方式、贴装设备和生产节拍。
导热凝胶:控制供料、覆盖与重复精度
导热凝胶可根据材料特性及生产条件采用手工、半自动或自动化点胶方式。
工艺评估重点包括:
● 供料量是否满足填隙需求;
● 点胶路径是否覆盖目标区域;
● 装配后材料是否分布均匀;
● 是否存在溢胶或污染其他部件的风险;
● 出胶量和点胶位置能否稳定重复;
● 材料特性是否与设备及工艺参数匹配。
自动化点胶可以帮助建立可重复的供料流程,但不能自动保证材料覆盖和热性能。仍需通过工艺验证确定合适的参数范围。
需要明确的是,导热硅胶片也可以自动贴装,导热凝胶也可以手工或半自动供料。材料选择应服从产品结构和实际生产条件,而不是简单地将片材与人工、凝胶与自动化绑定。
五、从样品验证到量产,需要检查什么?
材料规格书只能提供初步筛选依据,最终适用性仍需通过实际结构与装配验证确认。
1. 结构与装配验证
使用具有代表性的结构条件,重点检查最小间隙、最大间隙、材料覆盖范围及装配后的接触状态。
同时确认片材的压缩量,或凝胶的供料量及分布,是否满足结构设计要求。
2. 热性能验证
应在具有可比性的测试条件下评估散热表现,尽可能保持器件功耗、环境温度、散热条件、装配方式及测量位置一致。
比较不同材料时,需要结合测试结果分析材料厚度、界面接触及实际结构的影响,不能仅凭导热系数排序。
3. 可靠性验证
根据产品使用环境及设计要求,确定适用的温度循环、振动、湿热或其他可靠性测试项目。
验证重点是材料在实际使用条件下能否持续满足界面接触、热性能和结构要求。测试项目与判定标准应由具体产品要求确定,不宜将单一测试方案视为所有应用的统一标准。
4. 量产过程验证
片材方案应关注尺寸、贴装定位和压合一致性;凝胶方案应关注供料量、点胶位置、材料分布及设备重复精度。
在量产前,应明确关键工艺参数、检验要求和异常处理方法,避免样品阶段的良好表现无法在批量生产中稳定复现。
六、导热硅胶片和导热凝胶选型对照表
|
实际工况 |
优先评估的方案 |
关键验证项目 |
|
间隙明确、接触区域规则 |
导热硅胶片 |
厚度匹配、压缩量、贴装定位 |
|
需要预裁切并固定材料形状 |
导热硅胶片 |
尺寸精度、覆盖范围、装配空间 |
|
多个器件存在高度差 |
导热凝胶或多厚度片材方案 |
各区域填隙、接触状态、装配力 |
|
存在台阶或复杂轮廓 |
导热凝胶或定制片材方案 |
材料覆盖、局部悬空、溢胶风险 |
|
间隙公差较大 |
两者均需评估 |
极限间隙、压缩或形变能力 |
|
需要限制器件承受的机械负荷 |
两者均需评估 |
材料受压特性、实际装配力 |
|
已有成熟自动贴装工艺 |
导热硅胶片 |
贴装精度、节拍、过程一致性 |
|
已有适配的定量点胶工艺 |
导热凝胶 |
出胶量、轨迹、覆盖与重复精度 |
|
需要进行材料替代 |
两者均可纳入评估 |
热性能、结构兼容性、可靠性及综合成本 |
这张表用于项目初筛,而不是直接替代工程验证。最终方案仍应符合具体材料的规格要求,并通过实际装配和热性能测试确认。
结语
导热硅胶片和导热凝胶的选型,核心不在于判断哪种材料绝对更好,而在于判断哪种方案更适合当前的结构、热设计与生产条件。
对于间隙明确、厚度容易规划且适合贴装的结构,可以优先评估导热硅胶片;对于多高度器件、复杂填隙需求或适合定量供料的结构,可以评估导热凝胶。
无论采用哪种材料,都应将结构公差、材料特性、装配压力、实际热性能和量产一致性纳入同一评估流程。
只有经过实际工况验证,才能确认材料方案是否真正适用。

