

在电子设备散热设计中,导热硅胶片主要用于填充发热器件与散热结构之间的间隙。当现有导热硅胶片厚度与实际间隙不完全匹配时,有些工程人员会想到一个简单的办法:把两片甚至多片导热硅胶片叠起来使用。
那么,导热硅胶片可以叠加使用吗?
可以,但“可以叠加”不等于“适合叠加”。
对于样机验证、维修或部分经过验证的特殊结构,导热硅胶片可以采用叠加方式;但对于正式量产产品,如果只是为了弥补厚度不足,通常更建议直接选择与实际间隙和压缩要求匹配的单片导热硅胶片。
判断能不能叠,不能只看厚度,还需要考虑材料导热性能、界面接触、压缩率、装配压力以及长期可靠性。
一、为什么会出现导热硅胶片叠加使用?
导热硅胶片需要在器件与散热器之间形成稳定的热传导路径,因此厚度选择通常与实际装配间隙有关。
实际应用中可能遇到几种情况:
● 实际间隙约为1 mm,但手头只有0.5 mm规格;
● 样机阶段需要快速验证散热方案;
● 维修时没有完全匹配厚度的备用材料;
● 特殊结构需要通过多层材料进行高度补偿。
例如,理论间隙为1 mm,现有材料只有两片0.5 mm导热硅胶片,于是将两片材料叠加。
从几何尺寸来看:0.5 mm + 0.5 mm = 1 mm。
但从热管理角度看,问题并没有这么简单。
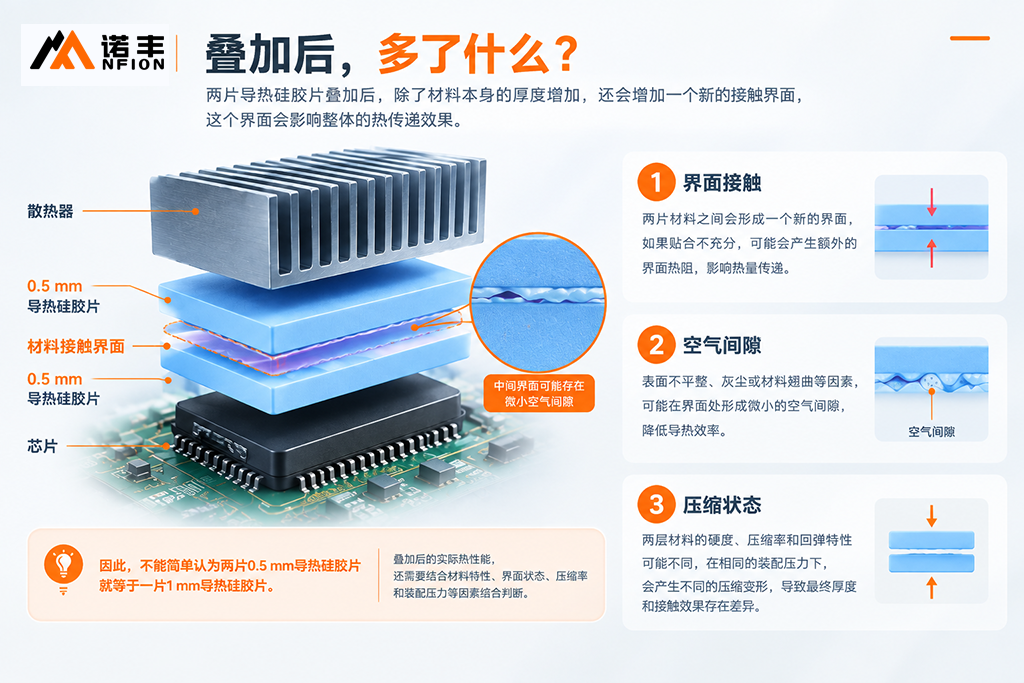
因为导热硅胶片叠加以后,除了材料本身的厚度增加,还会增加一个新的材料接触界面。
二、两片导热硅胶片叠加后,热阻会发生什么变化?
理解这个问题,可以先看导热材料本体热阻的简化关系:
其中:
● R:材料本体热阻;
● d:材料厚度;
● k:导热系数;
● A:有效传热面积。
对于同一种材料,如果厚度增加,在其他条件不变的情况下,材料本体热阻会随厚度增加。
但实际装配结构并不只有材料本体。
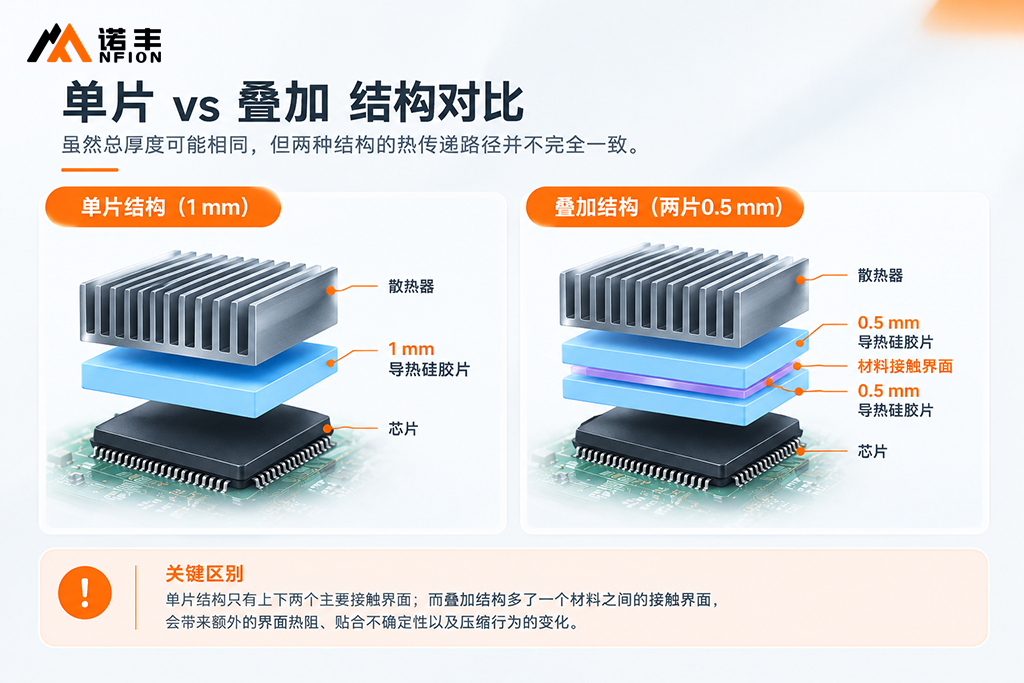
使用一片1 mm导热硅胶片时,可以简单理解为:发热器件 → 1 mm导热硅胶片 → 散热器
而采用两片0.5 mm材料叠加,则变成:发热器件 → 0.5 mm导热硅胶片 → 材料接触界面 → 0.5 mm导热硅胶片 → 散热器
两种结构虽然最终厚度可能接近,但热传递路径并不完全相同。
叠加结构增加了一个材料之间的接触界面,而这个界面的实际状态会受到表面平整度、洁净度、贴合程度和装配压力等因素影响。
因此,不能简单认为两片0.5 mm导热硅胶片叠起来,就一定与一片1 mm导热硅胶片具有完全相同的热性能。
三、为什么“两片0.5 mm”不一定等于“一片1 mm”?
这是导热硅胶片叠加使用时最容易产生的误区。
1. 中间增加了一个界面
单片材料只有上下两个主要接触界面。
叠加后,两片材料之间还会形成一个新的内部界面。
如果两片材料不能充分贴合,中间就可能存在微小的空气间隙。
空气的导热能力远低于常见导热界面材料,因此即使空气层非常薄,也可能影响局部热传递。
2. 表面状态会影响贴合效果
导热硅胶片通常具有一定柔软性,可以在压力作用下填充微观不平整。
但两片材料叠加以后,中间界面的贴合状态同样需要受到控制。
例如:
● 表面存在灰尘;
● 材料表面有异物;
● 片材发生翘曲;
● 局部没有压紧;
● 两片材料尺寸不一致。
这些因素都可能增加界面接触的不确定性。
因此,叠加使用时,不能只计算材料厚度,还要关注实际接触状态。
3. 两层材料的压缩行为可能不同
导热硅胶片并不是刚性垫片。
不同材料的硬度、压缩率和回弹特性可能存在差异。
如果两层材料的机械特性不同,在同样的装配压力下,它们产生的压缩变形也可能不同。
这意味着:叠加后的最终厚度,并不一定等于两片材料原始厚度的简单相加。
所以工程设计时应该关注装配后的实际厚度,而不是只看材料标签上的名义厚度。
4. 导热系数不会因为叠加而直接相加
这是另一个常见误解。
例如:4 W/m·K + 8 W/m·K ≠ 12 W/m·K
两种导热材料叠加后,并不会简单获得一个12 W/m·K的“综合导热系数”。
对于串联的不同导热层,更适合从各层厚度、导热系数以及界面接触情况出发分析整体热阻。
因此,选择导热硅胶片时不能通过“把两种材料叠起来”来实现导热系数相加。
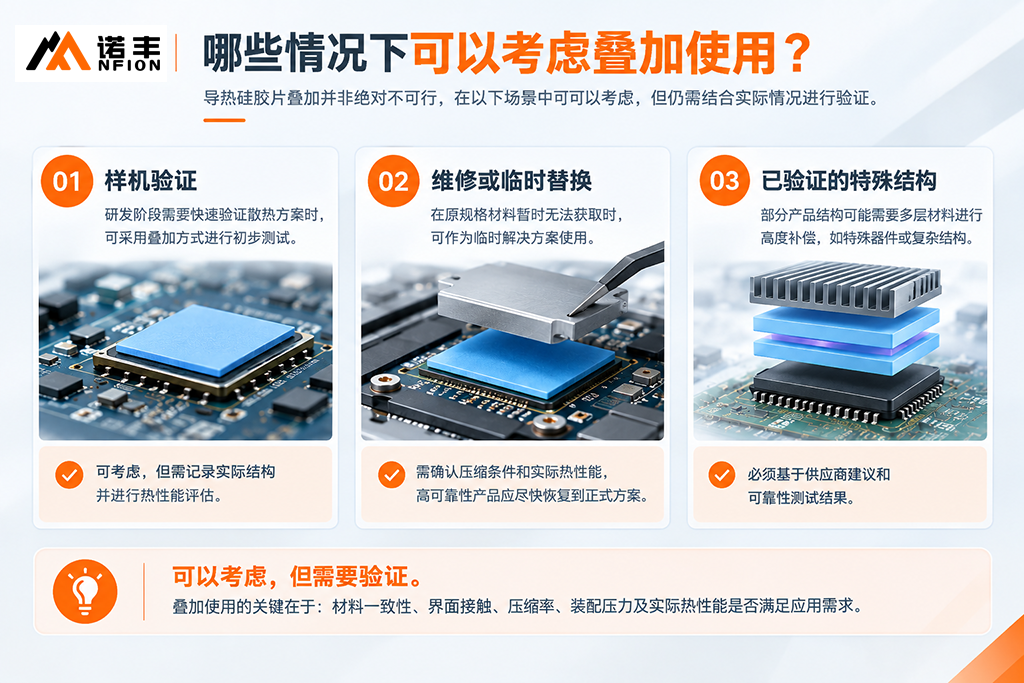
四、哪些情况下可以考虑叠加使用?
导热硅胶片叠加并非绝对不可行。
以下场景可以考虑:
① 样机阶段快速验证
研发人员进行热设计验证时,如果暂时没有完全匹配厚度的材料,可以采用叠加方式进行初步验证。
但测试结果应明确记录实际材料结构。
不能把“两片0.5 mm”测试结果直接等同于“一片1 mm”材料的最终量产表现。
② 维修或临时替换
设备维修过程中,如果原规格材料暂时无法获得,经过尺寸、压力和热性能判断后,可以考虑叠加作为临时解决方案。
但如果设备属于高功率、高可靠性应用,仍应尽快恢复到经过验证的正式材料方案。
③ 特殊结构已经完成验证
部分产品结构可能确实存在多层TIM设计。
如果材料供应商已经提供了相关使用建议,并且经过热性能、机械性能和可靠性验证,则可以按照经过验证的方案使用。
关键不在于“叠加”本身,而在于:叠加结构是否经过验证。
五、哪些情况下不建议叠加?
如果只是为了“凑厚度”,通常不建议把叠加作为正式量产方案。
尤其需要注意以下情况。
① 高功率电子器件
对于高热流密度器件,界面热阻和局部接触状态对整体散热效果更加敏感。
此时应优先控制热传导路径,而不是简单增加材料层数。
② 高可靠性产品
新能源汽车电子、服务器、通信设备、工业控制等产品通常需要面对长期运行、温度循环和机械振动等工况。
叠加后增加的材料界面和装配变量,会提高设计验证的复杂度。
因此正式量产时通常更适合使用已经匹配厚度和压缩要求的单片材料。
③ 不同材料随意组合
例如:
● 不同供应商的材料;
● 不同硬度材料;
● 不同导热系数材料;
● 不同表面结构材料。
如果没有经过验证,不建议直接叠加。
尤其不要因为“导热系数更高”就认为两层组合后的整体性能一定更好。
④ 散热结构本身压紧力不足
导热硅胶片需要依靠合理的装配压力形成良好的界面接触。
如果散热器的压紧力有限,而叠加后的总厚度又偏大,就可能导致局部接触不充分。
这种情况下,叠加不但没有解决问题,反而可能增加热阻。
六、如果确实需要叠加,应该检查哪些参数?
如果工程上已经确定需要采用叠加结构,至少应检查以下几个方面。
1. 实际间隙
首先确认器件与散热器之间的真实间隙。
不要仅凭设计图纸或手感判断。
实际装配中还需要考虑:
● PCB翘曲;
● 器件高度公差;
● 散热器平面度;
● 装配公差。
2. 总厚度与压缩率
需要确认材料叠加后的总厚度,以及装配后实际压缩量。
压缩率可以简单表示为:
最终关注的不是“买了多厚的材料”,而是:材料安装完成后到底被压缩到了多少。
3. 装配压力
压力不足可能造成接触不充分。
压力过大,则可能带来器件受力、PCB变形或材料过度压缩等问题。
因此需要把导热性能与机械结构一起考虑。
4. 材料一致性
如果采用叠加方案,优先考虑:同型号、同体系、同规格材料。
这样更容易控制:
● 硬度;
● 压缩性能;
● 表面状态;
● 导热性能;
● 长期稳定性。
5. 实际热性能
最终不能只靠理论计算判断。
对于重要产品,应通过实际测试确认:
● 发热器件温度;
● 散热器温度;
● 环境温度;
● 工作功率;
● 材料装配厚度;
● 装配压力;
● 热阻变化。
只有实际验证结果满足设计要求,叠加方案才具有工程意义。
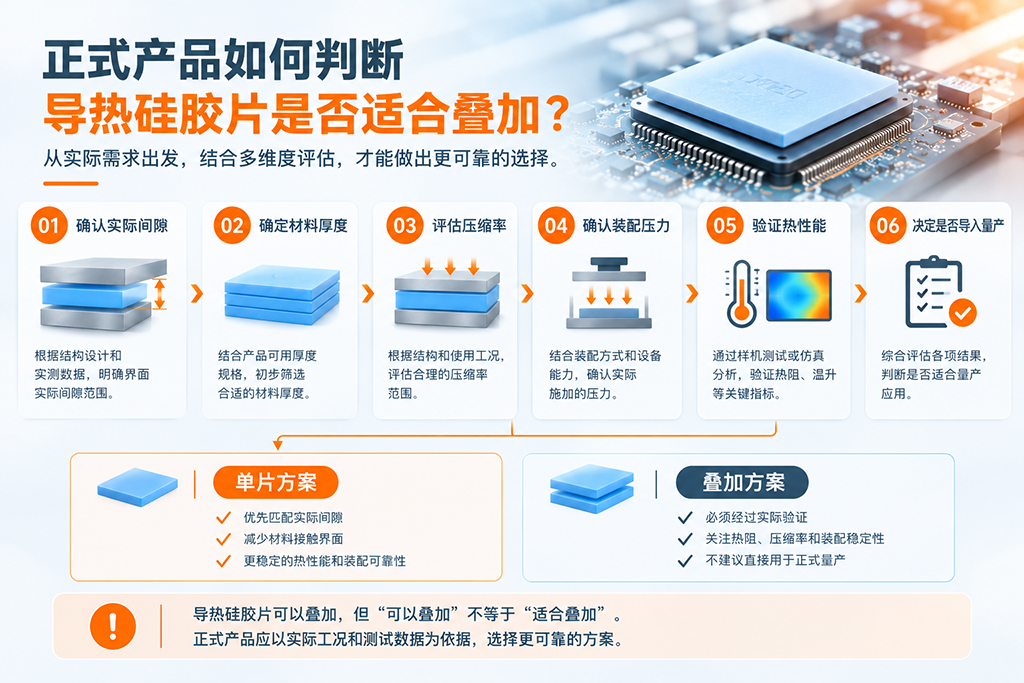
七、如果只是厚度不够,还有哪些解决方案?
如果发现现有导热硅胶片厚度不匹配,优先级通常可以这样考虑。
第一选择:直接选择合适厚度的导热硅胶片
这是最直接、最容易控制的方案。
材料厚度、压缩率以及装配条件经过匹配后,可以减少中间界面带来的不确定因素。
第二选择:重新确认实际间隙
有些“厚度不够”的问题,本质上并不是材料规格不足,而是对实际装配间隙估算不准确。
重新测量:器件高度 → 散热器高度 → 公差 → 压缩要求
再确定材料厚度,往往比直接叠加更合理。
第三选择:针对高度差重新设计TIM方案
如果同一块PCB上存在多个高度不同的器件,不一定需要所有位置都采用相同厚度的导热硅胶片。
可以根据不同器件间隙分别设计材料厚度。
第四选择:评估导热凝胶等其他TIM方案
对于间隙变化较大、结构复杂或者需要较好填充性的应用,可以进一步评估导热凝胶等材料。
具体采用哪一种TIM,应结合间隙范围、热流密度、装配方式、压缩要求和可靠性条件综合判断。
结语
如果只是为了填补结构间隙,优先重新确认实际间隙尺寸,并选择与结构匹配的导热硅胶片厚度;如果现有材料无法直接满足厚度要求,再评估叠加方案,而不是直接将不同厚度的垫片组合使用。
对于样机和维修场景,叠加可以作为一种灵活的验证手段;进入量产前,则需要把材料接触界面、压缩率、装配压力以及实际热性能纳入验证范围。
因此,导热硅胶片的选型最终还是要回到实际间隙与装配条件。材料厚度只是选型的一个参数,真正决定方案是否成立的,是材料装入结构后能否持续保持有效、稳定的热传递。


